
Elektritakistuskeevitatud (ERW) torudest on saanud nurgakivi mitmes tööstusharus, alates nafta- ja gaasitööstusest kuni ehituse ja infrastruktuurini. Selle populaarsus tuleneb tugevusest, vastupidavusest ja kulutõhususest. Aga kas olete kunagi mõelnud, kuidas neid olulisi torusid valmistatakse? Sukeldume ERW-torude tootmise põnevasse maailma, uurides iga protsessi etappi alates tooraine ettevalmistamisest kuni lõpptooteni.
|
|
|
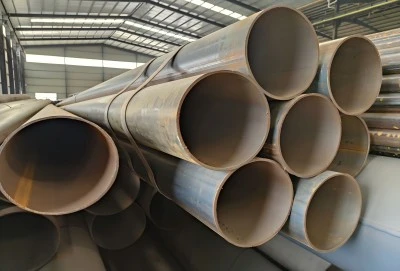
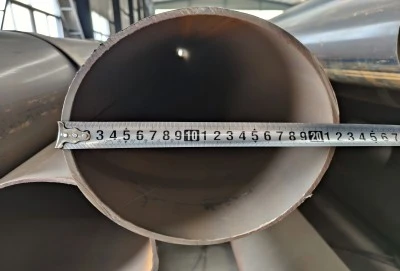
Tooraine ettevalmistamine ja vormimine
Elektrilise takistusega keevitatud toru teekond algab kvaliteetsest terasest. Tootjad kasutavad peamise toorainena tavaliselt kuumvaltsitud terasrulle. Need rullid valitakse hoolikalt lõpptoote soovitud spetsifikatsioonide põhjal, sealhulgas sellised tegurid nagu keemiline koostis, mehaanilised omadused ja mõõtmete nõuded.
Tootmisprotsessi esimene samm on teraslehe lahtikerimine ja see läbi rullide seeria. See protsess, mida nimetatakse nivelleerimiseks või lamendamiseks, tagab, et terasleht on täiesti tasane ja ilma kerimise jääkkõverusteta. See on otsustava tähtsusega järgnevate vormimisetappide jaoks ja mõjutab lõppkokkuvõttes keevisõmbluse kvaliteeti.
Pärast tasandamist liigub terasleht läbi vormimisrullide seeria. Need rullid painutavad lehte järk-järgult silindriliseks, luues nn avatud õmblusega toru. Lehe servad on keevitusprotsessi ettevalmistamiseks hoolikalt joondatud. Selle vormimisetapi täpsus on kriitiline, kuna see mõjutab otseselt keevisõmbluse kvaliteeti ja valmis toru üldist konstruktsiooni terviklikkust.
Huvitav on see, et toru läbimõõt määratakse selles etapis vormimisrullide reguleerimise teel. See paindlikkus võimaldab tootjatel toota sama tootmisliini kasutades erineva suurusega torusid, muutes ERW torude valmistamise mitmekülgseks ja tõhusaks protsessiks.
Keevitamine ja suuruse määramine
Elektrilise takistusega keevitatud torude tootmise keskmes on keevitusprotsess. Nagu nimigi ütleb, kasutatakse elektrilist takistuskeevitust vormitud teraslehe servade ühendamiseks. See protsess kasutab elektrilise takistuse põhimõtet, et tekitada teraslehe servades soojust, sulatades ja ühendades need tõhusalt kokku.
ERW-s suunatakse kõrgsageduslik elektrivool terase servadele kontaktrataste või libisevate kontaktide kaudu. Terase takistus sellele voolule tekitab intensiivse lokaliseeritud kuumuse. Samaaegselt rakendatakse survet, et kuumutatud servad kokku suruda, luues sepistatud keevisõmbluse. See protsess toimub pidevalt, kui toru liigub läbi tootmisliini, luues ühtlase pikisuunalise keevisõmbluse kogu toru pikkuses.
Üks ERW peamisi eeliseid on see, et see ei vaja täiendavat täitematerjali. Keevisõmblus on moodustatud puhtalt põhimetallist, mille tulemuseks võib olla tugevam liite võrreldes mõne teise keevitusmeetodiga. ERW protsessi kiirus aitab kaasa ka selle efektiivsusele ja kuluefektiivsusele torude tootmisel.
Pärast keevitamist läbib toru suuruse määramise rullid. Need rullid täpsustavad toru läbimõõtu ja ümarust, tagades selle vastavuse nõutavatele spetsifikatsioonidele. Mõõtmisprotsess aitab leevendada ka sisemisi pingeid, mis võivad tekkida vormimise ja keevitamise etapis, aidates kaasa valmistoote üldisele kvaliteedile ja töökindlusele.
Kvaliteedikontroll ja järeltöötlus
Kvaliteedikontroll on ERW torude tootmise oluline aspekt. Kogu tootmisprotsessi jooksul viiakse läbi erinevaid kontrolle ja katseid, et tagada toru vastavus kõigile nõutavatele standarditele ja spetsifikatsioonidele.
Üks peamisi kvaliteedikontrolli meetmeid on keevisõmbluse mittepurustav testimine (NDT). Tavaliselt hõlmab see ultraheli- või pöörisvoolutesti, mis suudab tuvastada kõik keevisõmbluse defektid või ebakõlad ilma toru kahjustamata. Neid katseid tehakse sageli toru valmistamise ajal reaalajas, mis võimaldab probleemide tuvastamisel kohe parandusmeetmeid võtta.
Hüdrostaatiline testimine on veel üks oluline kvaliteedikontrolli meede. Selle katse käigus täidetakse elektrilise takistusega keevitatud toru veega ja survestatakse see tasemele, mis ületab selle kavandatud töörõhku. See katse kontrollib toru korpuse või keevisõmbluse lekkeid või nõrkusi.
Järeltöötlusetapid võivad hõlmata kuumtöötlust, et parandada toru mehaanilisi omadusi või leevendada tootmisprotsessist tulenevaid jääkpingeid. Toru võib ka sirgendada, et tagada selle vastavus sirguse tolerantidele.
Lõpuks lõigatakse toru vajaliku pikkusega ja olenevalt toru kasutusotstarbest võidakse teostada lõppviimistlustoiminguid, nagu faasimine või keermestamine. Seejärel kontrollitakse valmis torusid, märgistatakse need vastavalt asjakohastele standarditele ja valmistatakse ette saatmiseks.
Longma grupp
Elektrilise takistusega keevitatud torude tootmine on keeruline, kuid tõhus protsess, mis ühendab endas täiustatud tehnoloogia täpse inseneritööga. Alates tooraine hoolikast ettevalmistamisest kuni kõrgtehnoloogilise keevitusprotsessi ja rangete kvaliteedikontrolli meetmeteni on iga samm kavandatud nii, et toota torusid, mis vastavad kõrgeimatele kvaliteedi- ja jõudlusstandarditele.
Longma Groupi elektritakistuskeevitatud terastorud on toodetud vastavalt mitmesugustele tööstusstandarditele, tagades kvaliteedi ja töökindluse. Need torud vastavad API 5L, ASTM A53, ASTM A500, ASTM A252 ja ASTM A795 spetsifikatsioonidele ning on loodud mitmesugusteks rakendusteks nafta-, gaasi- ja ehitustööstuses, pakkudes vastupidavat lahendust nii konstruktsiooni- kui ka survetorustiku vajadustele. Elektritakistuskeevitatud torude tootjate valimisel võtke LONGMA GROUPiga ühendust aadressil info@longma-group.com.








